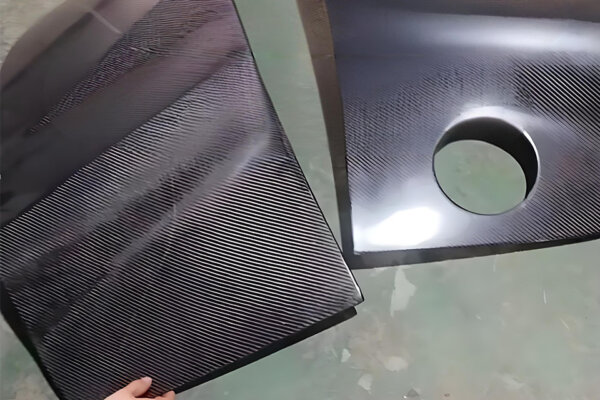
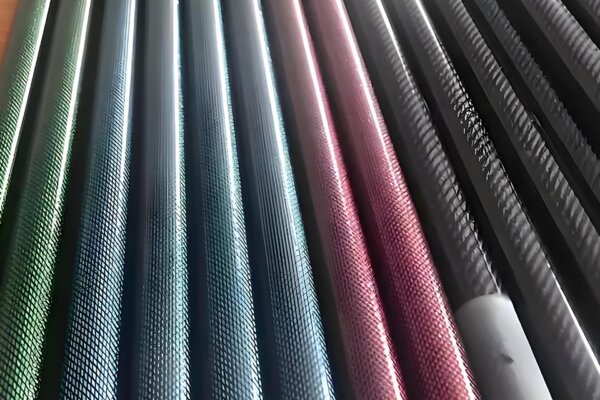
Vanuit onze vestiging in China produceren wij op maat gemaakte vierkante buizen van koolstofvezel en CFRP-kokers voor toepassingen in de automobielindustrie, de motorsport, de robotica en de industrie. Onze mogelijkheden omvatten het aanbrengen van prepreg, uitharding in de autoclaaf, CNC-bewerking en maatcontrole, met afmetingen variërend van microprofielen van 10×10 mm tot constructieprofielen van 300×300 mm. Vierkante buizen vormen een onderdeel van een breder productieprogramma — bezoek chinacarbonfibers.com voor ons volledige assortiment op maat gemaakte koolstofvezelonderdelen.
Als u op zoek bent naar vierkante buizen van koolstofvezel voor een chassisonderdeel in de motorsport, dan is een frame voor drone van koolstofvezel, een robotportaal of een industriële opspanning: op deze pagina vind je de specificaties, procesopties en technische achtergrondinformatie die je nodig hebt om de juiste buis te kiezen — niet alleen een productfoto. Als je nog geen ervaring hebt met het inkopen van composietbuizen uit China, dan is onze Koopgids voor koolstofvezelbuizen uit China behandelt de basisprincipes van prijsstelling, minimale afnamehoeveelheden en het doorlichten van leveranciers voordat u een offerte aanvraagt.
Oplossingen op maat voor vierkante buizen van koolstofvezel
Deze pagina maakt deel uit van ons bredere aangepaste koolstofvezeloplossingen assortiment, variërend van vierkante buizen tot ronde buizen, extrusies en constructiebalken.
- Aangepaste afmetingen en hoekradii beschikbaar
- We nemen bestellingen voor prototypes en productie aan
- OEM/ODM-productie
- CNC-bewerking mogelijk (frezen, boren, sleuven maken, voorbereiding voor verlijming)
- Wereldwijde verzendmogelijkheden
Specificaties vierkante buizen van koolstofvezel
Gebruik deze tabel als uitgangspunt voor uw offerteaanvraag. Alle onderstaande afmetingen kunnen worden aangepast — stuur ons uw belastingsscenario en wij zullen u een aanbeveling doen voor een specifieke opbouw in plaats van alleen een maat.
| Parameter | Beschikbaar assortiment |
|---|
| Dwarsdoorsnede (buitenkant) | 10 × 10 mm – 300 × 300 mm |
| Wanddikte | 0,5 mm – 10 mm (dikker op aanvraag) |
| Lengte | Standaard voorraad tot 3 m; lengtes op maat op aanvraag |
| Hoekmodel | Scherpe hoek of afgeronde hoek (radius opgeven) |
| Koolstofvezelkwaliteit | T300 / T700 / T800 (standaard of met hoge modulus) |
| Vezelarchitectuur | Unidirectioneel (UD), 3K-keperbinding, platbinding, hybride ±45° |
| Oppervlakteafwerking | Glanzend, mat, geschuurd of geverfd |
| Maattolerantie | ±0,1 mm haalbaar bij kritische afmetingen |
| Productieproces | In rollen verpakt prepreg (autoclaafgehard); pultrusie mogelijk voor geschikte projecten |
| Bewerking | CNC-snijden, boren, sleuven frezen, verlijmen van eindstukken |
| MOQ | Bestellingen voor prototypes worden geaccepteerd; de minimale afname voor productie is afhankelijk van de buismaat, het materiaal en de vereisten voor de matrijzen |
Heeft u een afmeting of tolerantie nodig die buiten deze tabel valt? De meeste van onze bestellingen voor vierkante buizen worden volledig op maat gemaakt — deze bereiken geven weer wat we tot nu toe met succes hebben geproduceerd, en vormen geen strikte limiet. Als een rond profiel beter bij uw toepassing past, dan is ons koolstofvezel buis Op deze pagina worden dezelfde afmetingen en materiaalopties in ronde vorm behandeld.
Maatgids voor vierkante koolstofvezelbuizen — buitenafmetingen, wanddikte, hoekradius en referentiediagram voor lengtes.
Twee manieren waarop we vierkante buizen maken — en wanneer welke methode het meest geschikt is
Het productieproces bepaalt waarvoor een vierkante buis daadwerkelijk geschikt is. Wij adviseren het proces op basis van uw belastingsscenario, niet op basis van wat het goedkoopst is om te produceren.
| | In rol verpakt prepreg | Gepultrudeerd |
|---|
| Hoe het wordt gemaakt | Prepreg-platen die om een vierkante doorn worden gewikkeld en vervolgens onder hitte en druk in een autoclaaf worden uitgehard | Doorlopende vezel die door een harsbad en een verwarmde matrijs wordt getrokken |
| Het beste voor | Belastingen uit meerdere richtingen (buiging + torsie + buiten de as), esthetische keperstructuur, op maat gemaakte laminaten | Zuivere axiale stijfheid, productieseries met grote volumes, krappe budgetten |
| Flexibiliteit in vormgeving | Ronde, vierkante, rechthoekige, ovale en op maat gemaakte profielen | Voornamelijk ronde en vierkante vormen, eenvoudigere geometrie |
| Hoeksterkte | Regelbaar via de laagoriëntatie en de hoekradius | Bepaald door de matrijsgeometrie; minder flexibiliteit bij het opbouwen |
| Oppervlakteafwerking | Zichtbare keperstructuur, glanzend/matte uitvoeringen | Meestal een gladde of geschuurde afwerking |
| Typische toepassingen | Motorsportconstructies, drone-armen, camerastatieven, sportuitrusting | Industriële palen, constructierails, prijsgevoelige beugels |
We produceren voornamelijk in eigen beheer in rollen verpakte prepreg-vierkante buizen. Voor pultrudeerprofielen kunnen we ook maatwerkoplossingen bieden wanneer dit proces beter aansluit bij het project — bijvoorbeeld bij een recht, voornamelijk axiaal belast onderdeel waarbij volumekortingen belangrijker zijn dan aanpassingen in de opbouw. Dit is hetzelfde principe van continue vormgeving dat ten grondslag ligt aan onze koolstofvezel-extrusie profielen, als uw project in plaats daarvan een niet-buisvormig constructieprofiel vereist. Geef ons uw streefprijs en belastingsscenario door, dan adviseren wij u welk proces het meest geschikt is.
Materialen: Vezelkwaliteiten en wat ze daadwerkelijk veranderen
| Koolstofvezel kwaliteit | Kenmerk | Typisch gebruik |
|---|
| T300 | Universeel inzetbaar, goede verhouding tussen prijs en prestaties | Kostengevoelige constructieonderdelen, algemeen industrieel gebruik |
| T700 | Hogere treksterkte dan T300, uitstekende vermoeiingsweerstand | Motorsport, constructiebeugels, toepassingen met hogere belasting |
| T800 | Hogere sterkte-gewichtsverhouding, topklasse qua prestaties | Onderdelen van ruimtevaartkwaliteit en onderdelen waarbij het gewicht van cruciaal belang is |
We bieden ook hybride opbouwen aan waarbij koolstofvezel in specifieke lagen wordt gecombineerd met glasvezel of Kevlar — handig wanneer u de stijfheid van koolstofvezel nodig hebt, maar breukvormen als gevolg van broosheid wilt verminderen of de schokbestendigheid wilt vergroten tegen lagere kosten dan bij een opbouw die volledig uit hoogmodulusvezels bestaat.
Mocht u materiaalgegevensbladen (vezelleverancier, harssysteem, eigenschappen van de uitgehardde lagen) nodig hebben voor uw technische dossier, dan kunnen wij deze op verzoek per project aanleveren.
Technische aantekeningen: Hoe een vierkante buis zich in werkelijkheid gedraagt onder belasting
De meeste leverancierspagina’s beperken zich tot een specificatietabel. Een specificatieblad geeft alleen aan wat een buis is — niet wat het zal zijn doen op basis van uw daadwerkelijke belasting. Hieronder wordt beschreven hoe we samen met klanten een lay-up uitwerken wanneer zij bij ons komen met een concreet belastingsscenario in plaats van alleen maar een afmeting.
Waarom vierkante geometrie het ontwerpprobleem verandert
Een ronde buis is constructief gezien “neutraal” — de eigenschappen ervan zijn in elke buigrichting hetzelfde. Een vierkante buis is dat niet, en dat is meestal de reden waarom iemand daarvoor kiest:
- Vlakke montagevlakken. Dankzij de vier vlakke oppervlakken is het veel eenvoudiger om beugels te bevestigen, klemmen vast te zetten of het onderdeel aan een ander vlak onderdeel te koppelen zonder een zadelverbinding te hoeven frezen — de belangrijkste reden waarom ingenieurs de voorkeur geven aan vierkante boven ronde profielen.
- Richtingsstijfheid. Bij bepaalde buigrichtingen zorgt een vierkante doorsnede ervoor dat er meer materiaal verder van de neutrale as ligt dan bij een ronde buis met hetzelfde gewicht — maar alleen als de vezeloriëntatie daarop is afgestemd.
- De bochten zijn het lastigste deel. Elke laag die om een hoek van 90° wordt gewikkeld, moet de kromming volgen zonder dat er rimpels ontstaan, brugvorming optreedt of er een tekort aan hars ontstaat aan de binnenradius. Dit is waar de meeste fabricagefouten in vierkante buizen hun oorsprong vinden. Een kleinere hoekradius is gemakkelijker te verlijmen, maar moeilijker netjes te vervaardigen; wij adviseren doorgaans een minimale binnenradius in plaats van een echt scherpe hoek, tenzij de toepassing dit specifiek vereist.
Vezeloriëntatie: de strengen afstemmen op de belastingsrichting
- 0° (axiale) lagen trek-, druk- en buigkrachten over de lengte van de buis opvangen.
- ±45° lagen torsie- en afschuifkrachten opvangen — van cruciaal belang voor elke buis die gaat verdraaien, zoals een aandrijfas of een robotarm die onder as-excentrische belasting staat.
- 90° (ring) lagen zijn bestand tegen lokale vervorming en helpen scheuren onder radiale of klemkrachten te voorkomen.
Een buis die uitsluitend wordt gespecificeerd aan de hand van de buitenafmetingen en wanddikte — zonder informatie over de laagopbouw — is een onvolledige specificatie. Twee buizen met identieke buitenafmetingen kunnen een zeer verschillende torsiestijfheid hebben, afhankelijk van hoe de 0°/±45°/90°-lagen zijn gestapeld. Wanneer u ons een belastingsscenario toestuurt, is dit het eerste wat onze ingenieurs uitrekenen voordat ze een wanddikte aanbevelen.
Wat is nu eigenlijk de oorzaak van storingen in de praktijk?
Onze ervaring leert dat de meeste defecten aan vierkante buizen niet het gevolg zijn van een te dunne opbouw — ze zijn te wijten aan fabricagefouten of het ontwerp van de verbindingen, en niet aan de materiaaleigenschappen van de buis zelf:
- Hollingen en zones met een tekort aan hars, die het vaakst voorkomen in hoeken, waardoor de lokale stijfheid afneemt en scheurtjes ontstaan
- Verkeerde uitlijning of kreukvorming van de vezels, waardoor de belastingspaden op een manier worden omgeleid die in het oorspronkelijke ontwerp niet was voorzien
- Delaminatie bij gaten, inzetstukken of verlijmde verbindingen — de spanning concentreert zich op een geboord bevestigingsgat of een gelijmde eindfitting, niet op de blanke buiswand
- Schaaleffecten — een klein testmonster kan betere resultaten opleveren dan een productiebuis van volledige lengte, aangezien de scheuruitbreiding zich op verschillende schaalniveaus anders gedraagt; bij het bepalen van de ontwerpmarges moet hiermee rekening worden gehouden, in plaats van uitsluitend uit te gaan van gegevens op testmonster-niveau
- Storing in de interface, geen storing in de buis — bij toepassingen met steunpoten en beugels begeeft de metalen eindkap of de lijmverbinding het vaak eerder dan de buis zelf
Daarom beschouwen wij het ontwerp van verbindingen en eindstukken als een onderdeel van de buisspecificatie, en niet als een bijzaak die pas na verzending van de buizen wordt afgehandeld. Voor veiligheidskritische series kunnen wij op verzoek naast de productie een referentiemonster vervaardigen voor correlatie bij destructieve tests.
Een praktische checklist voor het ontwerp, die we samen met onze klanten doorlopen
- Vermeld alle belastingsgevallen, niet alleen het dominante geval — buiging, torsie, axiale belasting en afwijkende belastingen (vallen, stoten, thermische cycli).
- Kies de vezelkwaliteit en de opbouw op basis van de belastingshiërarchie, en niet alleen op basis van de buitenafmetingen en de wanddikte.
- Stel de hoekradius bewust in — ga niet zomaar uit van een scherpe hoek zonder de produceerbaarheid te controleren.
- Ontwerp de verbinding voordat u de buis definitief kiest — de keuze van de eindfittingen en de lijm is vaak belangrijker dan de algemene eigenschappen van de buis. Als uw constructie naast de gesloten buis een element met een open profiel nodig heeft — bijvoorbeeld een montagerail of een lastverdelende flens — dan is onze koolstofvezelbalk De profielen (C-profiel en I-profiel) zijn ontworpen om te worden verlijmd en gekoppeld aan een frame van vierkante buizen.
Toepassingen per industrie
Auto-industrie en motorsport
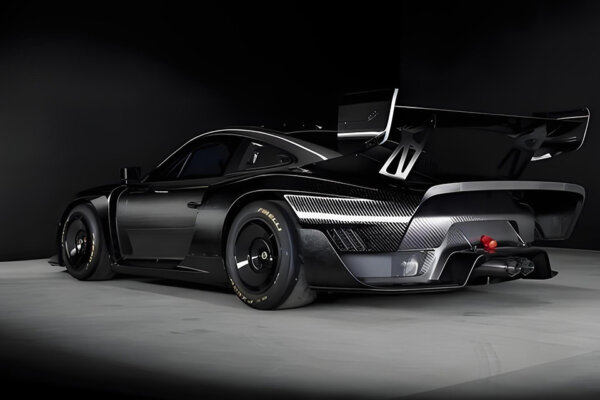
Chassisversterkingselementen, lichtgewicht bevestigingsbeugels, structurele onderdelen voor de racerij, ophangingsstangen en verstevigingsbuizen voor rolkooien — dit is een van onze belangrijkste toepassingsgebieden, waar de vlakke bevestigingsvlakken en de torsiestijfheid van vierkante buizen van cruciaal belang zijn.
Andere sectoren
| Industrie | Typische toepassingsvoorbeelden |
|---|
| Robotica en automatisering | Portaalbalken, rails voor lineaire aandrijvingen, pick-and-place-armen, positioneringstafels |
| Lucht- en ruimtevaart & UAV's | Drone-armen, antennemasten, constructies voor nuttige lasten, structurele steunbalken |
| Sport- en outdoorartikelen | Fietsframebuizen, tentstokken, delen van hengels, hockey- en lacrossestokken |
| Medische apparatuur | Constructie-elementen voor röntgentafels, frames voor mobiele apparatuur, steunen voor beeldvormingsapparatuur |
| Industrie en scheepvaart | Profielen voor structurele renovatie, leuningsteunen, constructie-elementen voor boten |
Vierkante koolstofvezelbuizen worden vooral veel gebruikt in toepassingen waarbij een onderdeel zonder verdere bewerking met bouten of lijm aan een vlakke beugel moet worden bevestigd — vandaar dat ze zo vaak voorkomen in beugels voor de automobielindustrie, robotportalen en koolstofvezel drone frames in plaats van louter axiale toepassingen met ronde buizen.
Productie en kwaliteitscontrole
- Prepreg layup met gebruikmaking van T300/T700/T800-koolstofvezel, georiënteerd volgens het belastingsscenario van de klant
- Precisie-opspangereedschap om de wanddikte en de hoekgeometrie te regelen
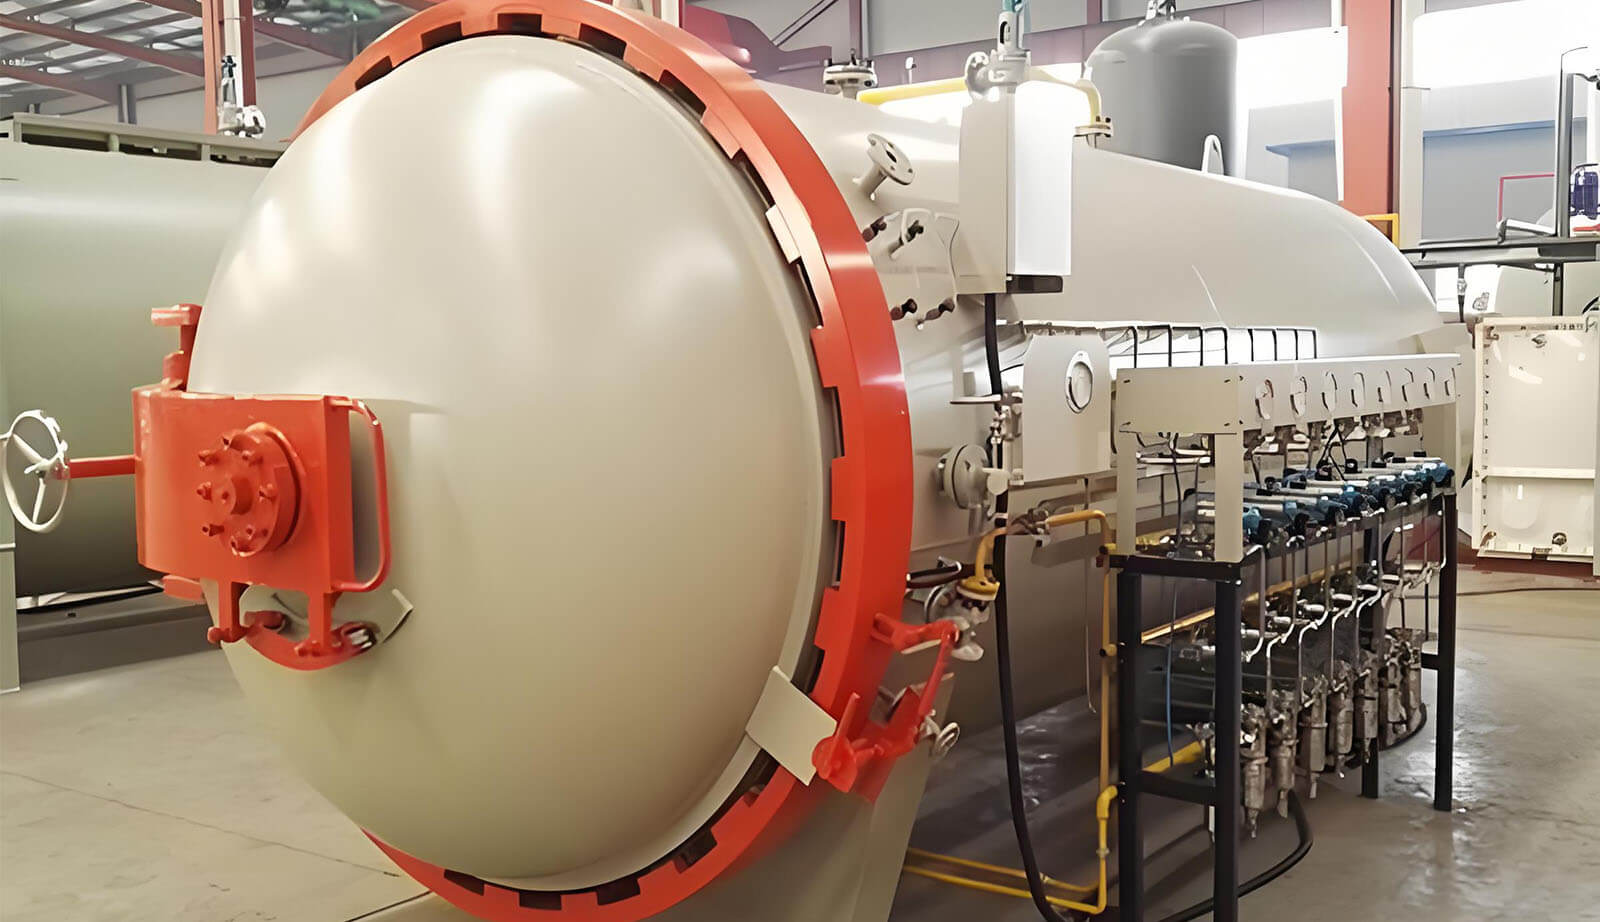
- Autoclaaf uitharding onder gecontroleerde warmte en druk voor een hoog vezelvolumegehalte en een laag holle-ruimtegehalte
- CNC-bewerking voor het snijden, boren, sleuven maken en het voorbereiden van oppervlakken voor verlijming
- Maatinspectie met betrekking tot de maattoleranties vóór verzending
- Getuigen-/schaduwbonnen op verzoek beschikbaar voor correlatie bij destructieve tests
Foto's van het productieproces
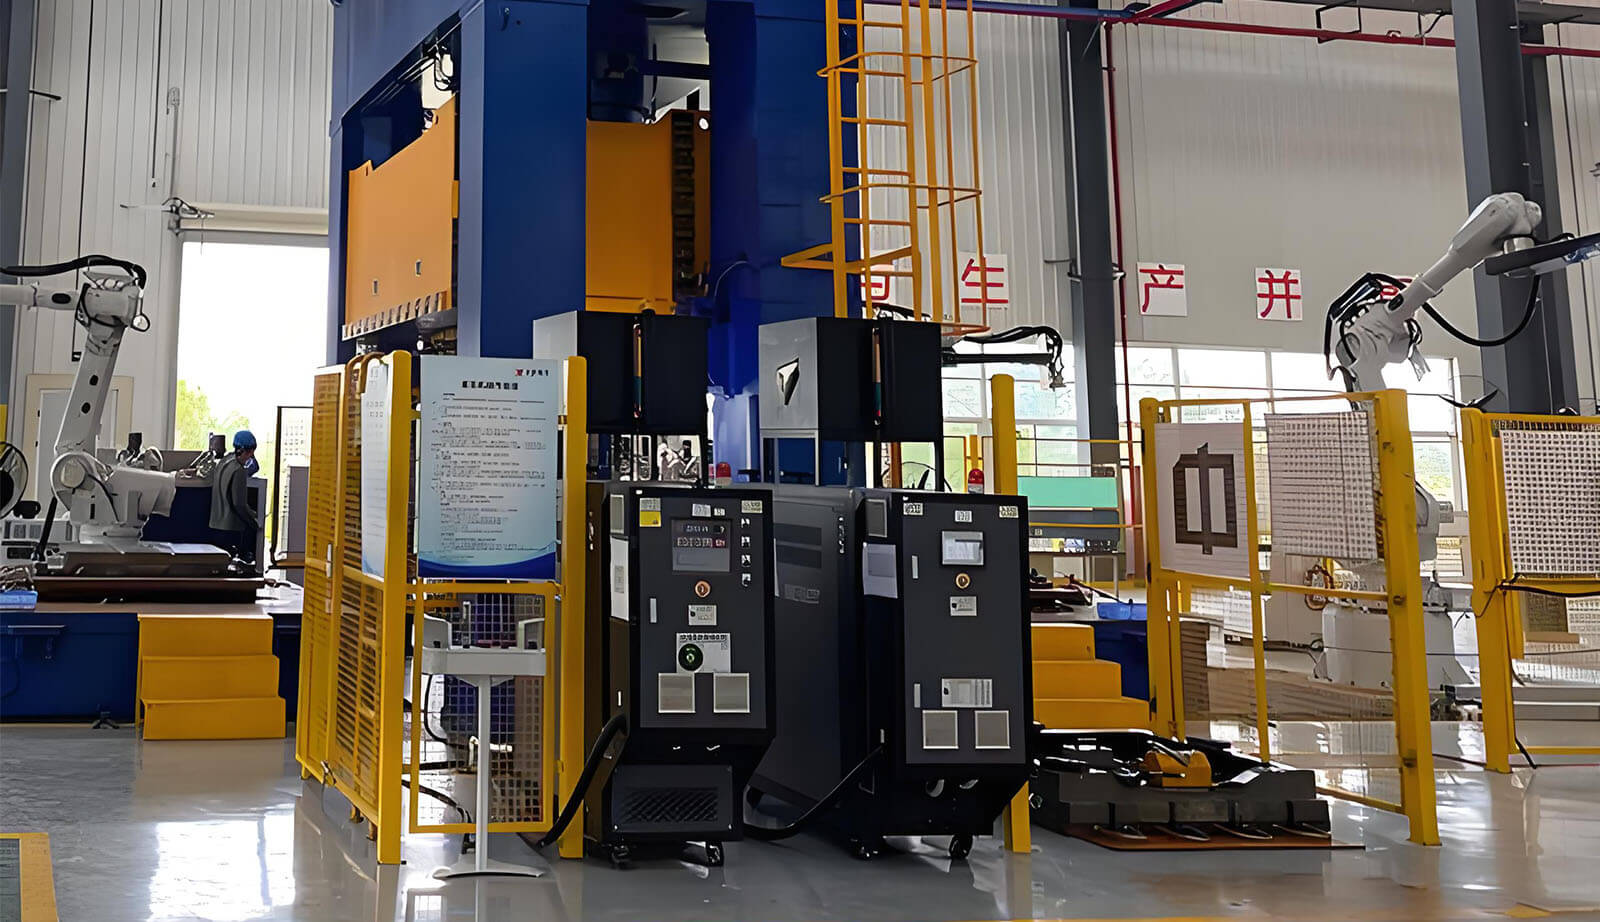
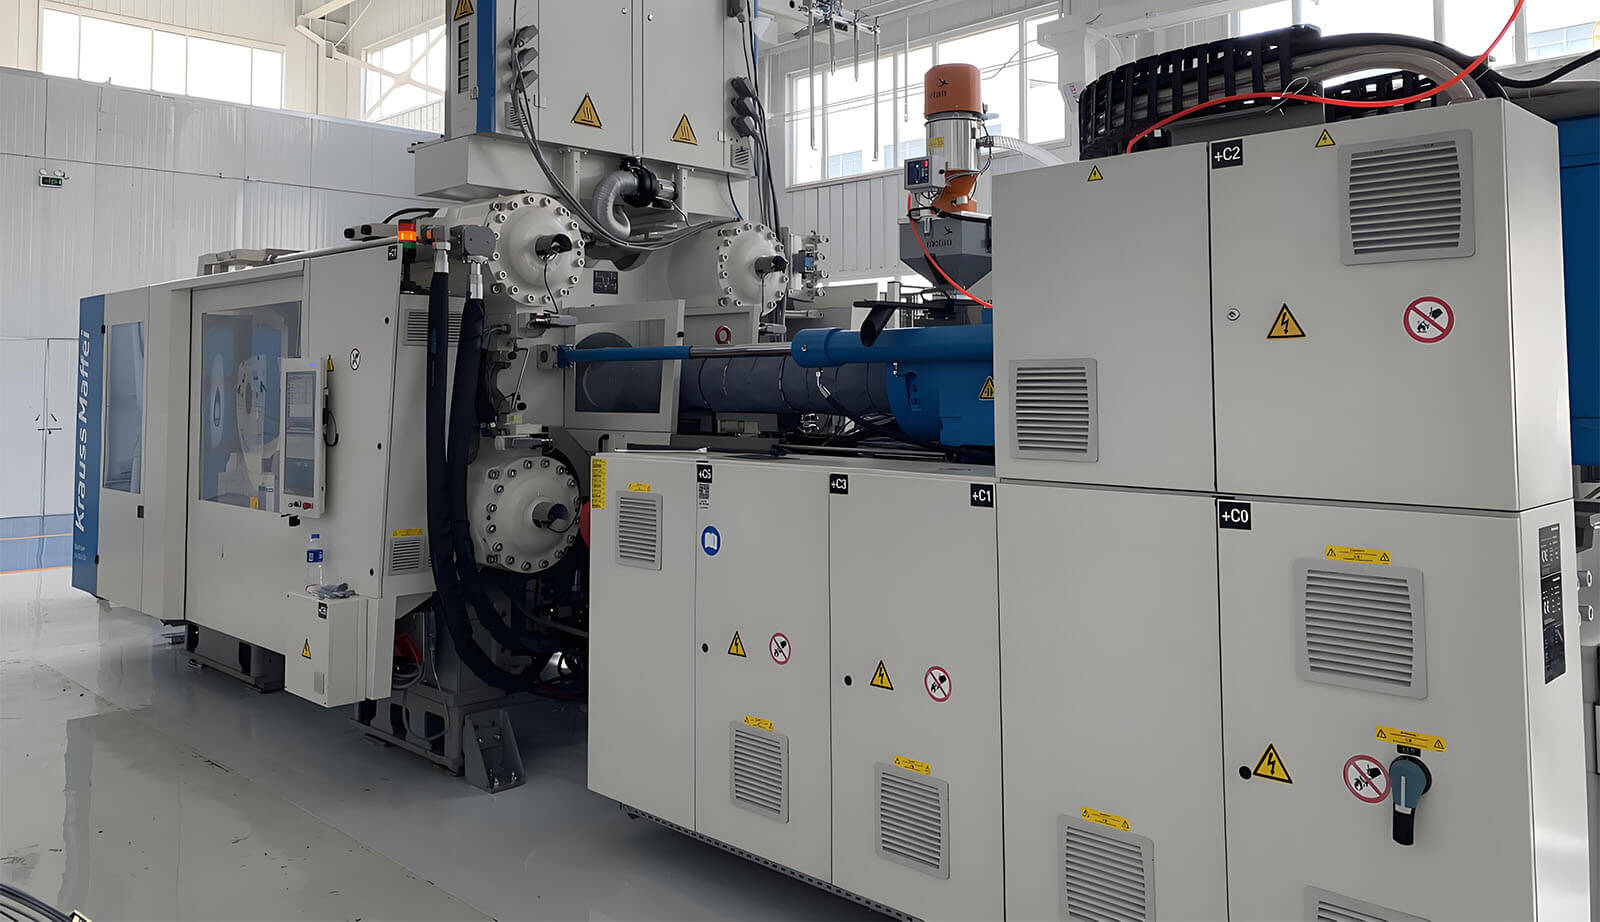
Snijden van prepreg · Opbouwen van buizen op een mal · Uitharden in de autoclaaf · CNC-bijsnijden · Maatcontrole
Projectervaring
Wij hebben op maat gemaakte structurele onderdelen van koolstofvezel geleverd voor toepassingen in de automobielindustrie, de motorsport en de industrie, variërend van prototypen tot productieseries.
Toepassingsvoorbeeld: verstevigingsbuis voor een autosportchassis
Hoe te bestellen
- Laat ons weten wat uw wensen zijn — doorsnede, lengte, belastingsgeval (of stuur een tekening/DXF-bestand mee)
- Onze ingenieurs adviseren een opbouw en een proces — rolgewikkeld versus pultrudeergeproduceerd, vezelkwaliteit, laagopbouw
- We maken een monster ter goedkeuring vóór de productie van de gereedschappen
- Productieserie begint nadat het monster is goedgekeurd
- CNC-afwerking en kwaliteitscontrole in strijd met uw tekeningtoleranties
- Verzending, met coupon-/testgegevens op aanvraag beschikbaar
Offerte aanvragen voor vierkante buizen van koolstofvezel Stuur uw tekening / CAD-bestand op
Veelgestelde vragen
Welke afmetingen van vierkante buizen van koolstofvezel kunt u produceren?
Wij produceren vierkante profielen met afmetingen van 10×10 mm tot 300×300 mm en een wanddikte van 0,5 mm tot 10 mm (dikker op aanvraag). De standaard voorraadlengtes lopen op tot 3 meter; langere lengtes op maat zijn leverbaar.
Kun je vierkante buizen met afgeronde hoeken maken in plaats van scherpe hoeken?
Ja. Afgeronde hoeken zijn doorgaans gemakkelijker foutloos te vervaardigen en het is eenvoudiger om beugels eraan te bevestigen, aangezien een scherpe hoek van 90° het moeilijkste gebied is om netjes te bekleden. Geef ons uw vereisten voor bevestiging/montage door, dan zullen wij een hoekradius aanbevelen.
Wat is het verschil tussen op rol gewikkelde en gepultrudeerde vierkante buizen?
Met rolgewikkelde prepreg-buizen wordt in een autoclaaf uitgehard, waardoor we de vezeloriëntatie kunnen bepalen. Dit is van belang voor onderdelen die worden blootgesteld aan buig-, torsie- of buitenasbelasting. Pultrusiebuizen worden continu door een matrijs getrokken — dit is voordeliger voor rechte, voornamelijk axiale belastingen, maar biedt minder flexibiliteit wat betreft de vezeloriëntatie.
Biedt u CNC-bewerking aan nadat de buis is uitgehard?
Ja — het op lengte zagen, boren, sleuven maken en het voorbereiden van de oppervlakken voor gelijmde eindstukken gebeurt allemaal in eigen beheer.
Wat is de minimale bestelhoeveelheid (MOQ) voor op maat gemaakte vierkante buizen van koolstofvezel?
We accepteren bestellingen voor prototypes. Voor productieseries is de minimale afnamehoeveelheid (MOQ) afhankelijk van de buismaat, het materiaal en de vereisten voor de matrijzen — neem contact met ons op met uw specificaties voor een offerte.
Kunt u aan een specifieke stijfheids- of torsie-eis voldoen, in plaats van alleen aan een maat?
Ja — dit is de aanbevolen manier om een buis te specificeren. Stuur ons uw belastingsscenario (buigmoment, draaimoment of doorbuigingsgrens) en onze ingenieurs zullen een wanddikte en een laagopbouw voorstellen, in plaats van alleen maar de afmetingen van een concurrent over te nemen.
Bent u een fabrikant of een handelsonderneming?
Wij zijn een fabrikant van koolstofvezelproducten, gevestigd in China, gespecialiseerd in prepreg vierkante buizen die in een autoclaaf worden uitgehard en met CNC-machines worden bewerkt. Wij bieden OEM-/ODM-productie aan.
Met welke levertijd moet ik rekening houden?
De levertijd hangt af van de vraag of de maat op voorraad is en of voor de bestelling een nieuwe monster- of goedkeuringsronde nodig is. Neem contact met ons op met uw specificaties voor een actuele schatting van de levertijd.
Offerte aanvragen voor vierkante buizen van koolstofvezel